
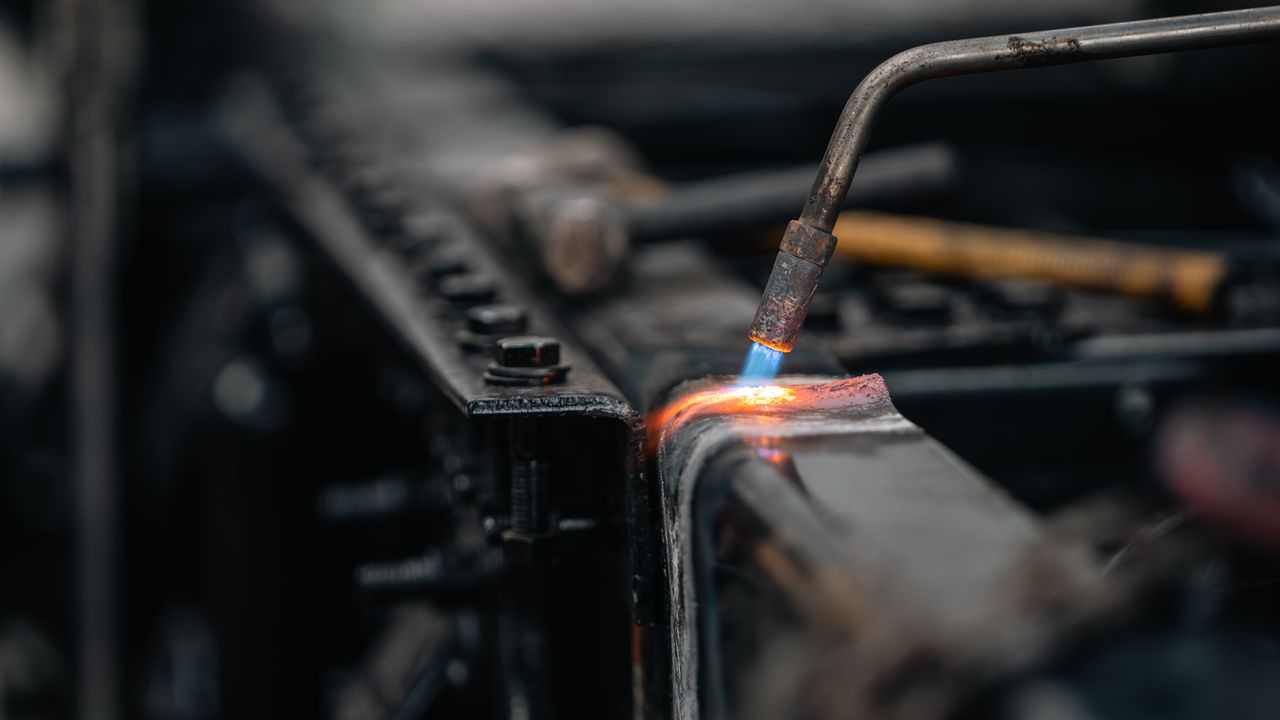
Pe scurt: majoritatea defectelor de sudură apar din trei motive: suprafață murdară sau umedă, parametri reglați greșit și protecție insuficientă a băii de metal topit. Dacă pregătești corect îmbinarea și verifici cordonul cu atenție după fiecare trecere, elimini cea mai mare parte a pieselor refăcute.
Un cordon care arată bine la prima vedere poate ascunde pori, incluziuni sau lipsă de topire. În atelier, astfel de defecte înseamnă timp pierdut, material aruncat și, în cazul reperelor care suportă sarcini, riscuri reale. Tot ce urmează este informație generală; pentru piesele care lucrează sub presiune sau la sarcini mari, cerințele se stabilesc prin documentația tehnică și prin personal calificat.
De unde apar porii din cordon
Porii apar atunci când gazul rămâne prins în metalul care se solidifică, de obicei din cauza umidității, a uleiului, a ruginii sau a unei protecții de gaz întrerupte. Un curent de aer în atelier, un debit prea mic sau prea mare de gaz și o duză înfundată dau același rezultat. Remediul început este curățenia: degresezi, perii până la metal curat și ții materialul de adaos într-un loc uscat.
Ce înseamnă lipsa de pătrundere și lipsa de topire
Lipsa de pătrundere înseamnă că metalul topit nu ajunge la rădăcina îmbinării, iar lipsa de topire înseamnă că nu s-a legat bine de marginea piesei. Cauzele tipice sunt curentul prea mic, viteza de înaintare prea mare, rostul prea îngust și poziția greșită a arzătorului. Pregătirea marginilor, adică teșirea la grosimile mai mari, contează la fel de mult ca reglajele.
Cum recunoști crăpăturile și de ce apar
Crăpăturile apar când îmbinarea se răcește prea repede sau când piesa nu se poate dilata liber. Sunt cele mai periculoase defecte, pentru că se pot extinde în exploatare. Printre factorii obișnuiți se numără:
- materialul cu conținut ridicat de carbon, sudat fără preîncălzire;
- un cordon prea mic pentru grosimea piesei;
- fixarea rigidă a piesei, care blochează deformarea;
- materialul de adaos nepotrivit pentru metalul de bază.
Cum alegi procedeul în funcție de piesă
Alegerea procedeului influențează direct riscul de defecte. Procedeul cu sârmă tubulară sau plină și gaz de protecție este rapid și tolerant la piesele groase, iar procedeul cu electrod de wolfram este mai lent, dar dă un control mai fin pe tablele subțiri. Dacă ești în faza în care decizi între ele, ghidul MIG/MAG sau TIG pentru un reper metalic te ajută să compari criteriile practice.
Verificările de după sudare
Primul control este vizual: cordonul trebuie să fie uniform, fără crăpături vizibile, fără stropi mari și fără scobituri la marginea îmbinării. Pentru piesele importante se adaugă controlul nedistructiv, făcut de personal autorizat, cu metode ca lichidele penetrante, particulele magnetice, ultrasunetele sau radiografia. Alegerea metodei depinde de material și de standardul aplicat reperului.
| Defect | Cauză frecventă | Ce verifici întâi |
|---|---|---|
| Pori | Umezeală, murdărie, gaz insuficient | Curățenia piesei și debitul de gaz |
| Lipsă de pătrundere | Curent mic, rost îngust | Reglajele și pregătirea marginilor |
| Crăpături | Răcire rapidă, rigiditate | Preîncălzirea și materialul de adaos |
| Scobituri la margine | Curent mare, viteză greșită | Unghiul și viteza de înaintare |
Întrebări frecvente
Pot repara un cordon cu pori fără să refac toată îmbinarea?
Uneori da, prin polizarea zonei afectate și resudare, dar numai dacă defectul este local și procedura permite repararea. La piesele cu cerințe stricte, decizia aparține responsabilului de calitate.
Contează aspectul cordonului?
Aspectul arată multe, dar nu garantează calitatea interioară. Un cordon frumos poate avea lipsă de pătrundere, iar unul mai puțin estetic poate fi sănătos.
Trebuie să port echipament chiar și la lucrări mici?
Da. Masca cu filtru, mănușile, îmbrăcămintea ignifugă și ventilația adecvată sunt necesare la orice sudură, pentru că radiația arcului și fumul afectează ochii, pielea și plămânii.
Pentru mai multe analize despre producție și atelier, poți continua cu Jurnal Industrial, unde găsești explicații practice despre procese industriale.